
Endüstriyel Çelik ve Metal Nasıl Boyanır?
Ağustos 6, 2026
Raybalama İşlemi: Türleri, Avantajları ve Dikkat Edilmesi Gerekenler
Ağustos 13, 2026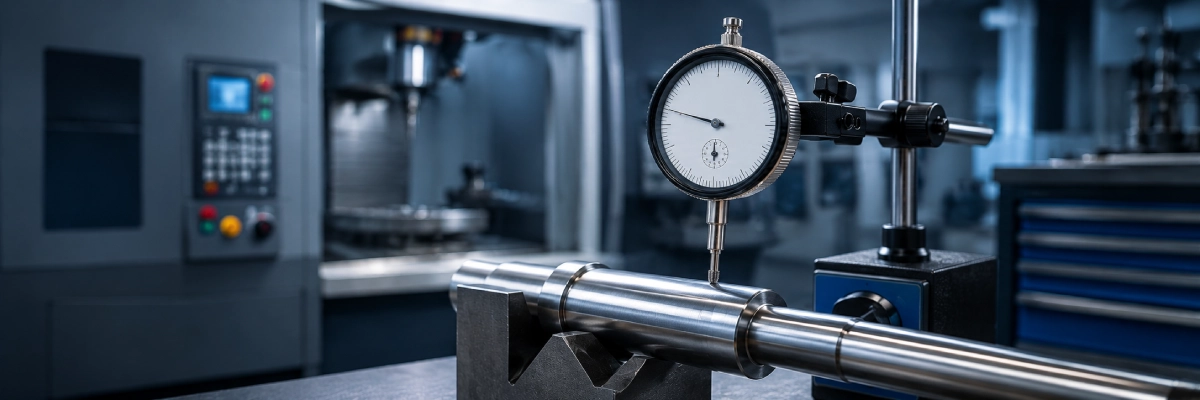
Endüstriyel imalatta, vasıflı çelik işleme süreçlerinde ve mikron seviyesinde hassasiyet gerektiren talaşlı imalat operasyonlarında, parçaların boyutsal doğruluğunu kontrol etmek üretimin sürdürülebilirliği açısından hayati önem taşır. Millerin salgısı, yüzeylerin paralelliği veya iki eksen arasındaki kaçıklık gibi kritik geometrik parametreler, kumpas veya mikrometre gibi standart ölçüm aletleriyle pratik veya yeterli hassasiyette değerlendirilemeyebilir. Bu hassas süreçlerde üretim kalitesini güvenceye almak için “komparatör nasıl kullanılır” sorusunun cevabını bilmek ve doğru teknikleri uygulamak gerekir.
Bu noktada, iki büyüklük arasındaki farkı veya bir yüzeydeki geometrik sapmaları çok yüksek hassasiyetle, genellikle 0,01 mm veya 0,001 mm kademelerinde ölçebilen komparatörler, yani komparatör saatleri devreye girer. Bu yazımızda, endüstriyel kalite kontrol süreçlerinin vazgeçilmezi olan komparatör cihazının doğru kullanım adımlarını ve dikkat edilmesi gerekenleri ele alacağız.
Komparatör Nasıl Kullanılır?
Komparatörler, doğrudan bir uzunluk ölçmek yerine mevcut bir referans ölçüye veya düzleme göre oluşan sapmaları göstermek üzere tasarlanmıştır. Cihazdan doğru ve güvenilir sonuçlar almak için şu adımların sırasıyla takip edilmesi gerekir:
Komparatörün Sabitlenmesi
Komparatör saati, hassas mekanik iç yapısı nedeniyle en ufak el titreşiminden veya çevresel sarsıntıdan doğrudan etkilenir. Bu yüzden ölçüm öncesinde cihaz, manyetik bir standa veya pleyt üzerine rijit, yani esnemeyecek bir şekilde sabitlenmelidir. Sabitleme esnasında komparatörün ölçü ucu, ölçüm yapılacak yüzeye tam dik, 90 derecelik açı yapacak şekilde konumlandırılmalıdır; aksi takdirde açısal sapmalardan ötürü kosinüs hatası denilen hatalı ölçüm sonuçları ortaya çıkar.
Referans Değerinin Ayarlanması
Cihaz sabitlendikten sonra, komparatörün hareketli ölçüm ucu kontrol edilecek yüzeye hafifçe temas ettirilir. Bu temasla birlikte saat üzerindeki ibrenin veya dijital ekrandaki değerin biraz hareket etmesi sağlanarak cihaza bir ön yükleme yapılır. Ardından, komparatörün dış halkası döndürülerek ana ibrenin tam “0” çizgisinin üzerine gelmesi sağlanır. Böylece ölçüm için referans noktası belirlenmiş olur.
Ölçümün Gerçekleştirilmesi
Referans ayarı tamamlandıktan sonra test edilecek parça yavaşça hareket ettirilir veya kendi ekseni etrafında döndürülür. Örneğin taşlanmış çelik mil salgısı ölçülüyorsa, mil V bloklar veya yataklar üzerinde yavaşça döndürülerek komparatör üzerindeki sapma değerleri takip edilir. Parçanın yüzeyindeki yükseklik farkları, girintiler veya çıkıntılar, komparatörün ucunu yukarı veya aşağı doğru hareket ettirir. Bu mekanik hareket, saat içindeki dişli mekanizması vasıtasıyla büyüterek kadrandaki ibreye yansıtılır.
Sonuçların Okunması
Ölçüm sırasında ibrenin hareket yönü ve miktarı dikkatle izlenir. Eğer ibre sıfırın sağına, yani artı yönüne doğru hareket ediyorsa, yüzeyde referansa göre bir yükseklik veya çıkıntı; sıfırın soluna, yani eksi yönüne doğru hareket ediyorsa bir girinti veya aşınma var demektir. Büyük kadrandaki her bir çizgi genellikle 0,01 mm’lik bir sapmayı ifade ederken, saat içindeki küçük daire şeklindeki tur sayacı ise ibrenin kaç tam tur attığını milimetre cinsinden gösterir.
Komparatör ile Hangi Ölçümler Yapılabilir?
Geniş bir endüstriyel kullanım alanına sahip olan komparatör saatleri, özellikle şu kalite kontrol ve ayar işlemlerinde kritik rol oynar:
- Salgı Ölçümü: Millerin, dönen millere bağlı kasnakların veya dişlilerin eksenel ve radyal yönde ne kadar yalpalı döndüğünü tespit etmek.
- Paralellik ve Düzlemsellik Kontrolü: İşleme tezgahlarının tablalarının veya üretilen çelik parçaların yüzeylerinin birbirine ne kadar paralel olduğunu belirlemek.
- Eksen Kaçıklığı: Yan yana çalışan iki milin, örneğin motor ve pompa milinin kaplinler vasıtasıyla birbirine tam doğrusal eksende bağlanıp bağlanmadığını kontrol etmek.
- Karşılaştırmalı Ölçüm: Seri üretimden çıkan parçaların, bir mastar ile ölçüsel olarak ne kadar saptığını, artı veya eksi tolerans sınırları içinde kalıp kalmadığını hızlıca doğrulamak.
Komparatör Ölçümlerinde Güvenilir Sonuçlar İçin İpuçları
Kumpas ve mikrometre gibi diğer hassas ölçüm aletlerinde olduğu gibi, komparatör ile yapılan ölçümlerde de ortam koşulları ve doğru ölçüm tekniği sonuçların doğruluğunu doğrudan etkiler. Bu nedenle, temizlikten sıcaklığa ve kalibrasyona kadar tüm ölçüm koşullarının kontrol altında tutulması gerekir. Ölçüm öncesinde dikkat edilmesi gereken ilk ve en temel unsur temizliktir; ölçüm yapılacak parça yüzeyi, komparatör standı ve cihazın ölçüm ucu; yağ, pas, toz veya gözle görülmeyen metal talaşlarından tamamen arındırılmalıdır, çünkü araya sıkışacak mikron düzeyindeki küçük bir partikül bile ölçüm sonucunu tamamen saptırabilir.
Bunun yanı sıra, metallerin sıcaklık karşısında genleşme eğilimi gösterdiği unutulmamalı ve hassas komparatör ölçümleri mutlaka standart laboratuvar sıcaklığı olan 20 derece düzeyinde gerçekleştirilmelidir; talaşlı imalat işleminden hemen sonra, parça henüz sıcakken yapılan ölçümler hatalı değerler doğuracaktır. Ölçüm esnasında parçayı hareket ettirirken veya mili döndürürken ani darbelerden ve hızlı hareketlerden kaçınmak, mekanik ibrenin ataletinden kaynaklanabilecek anlık sıçramaları engelleyerek doğru değerin okunmasını sağlar.
Son olarak, komparatörlerin içindeki hassas yay ve dişli mekanizmalarının zamanla, düşme veya darbe gibi durumlarda doğruluğunu kaybedebileceği göz önünde bulundurularak, cihazların akredite laboratuvarlarda periyodik olarak kalibre edilmesi proses güvenliği açısından hayati önem taşır.

