
Komparatör Nasıl Kullanılır? Adım Adım Kullanım Rehberi
Ağustos 10, 2026
Robotik Kaynak Sistemleri ve Kaynak Otomasyonu
Ağustos 19, 2026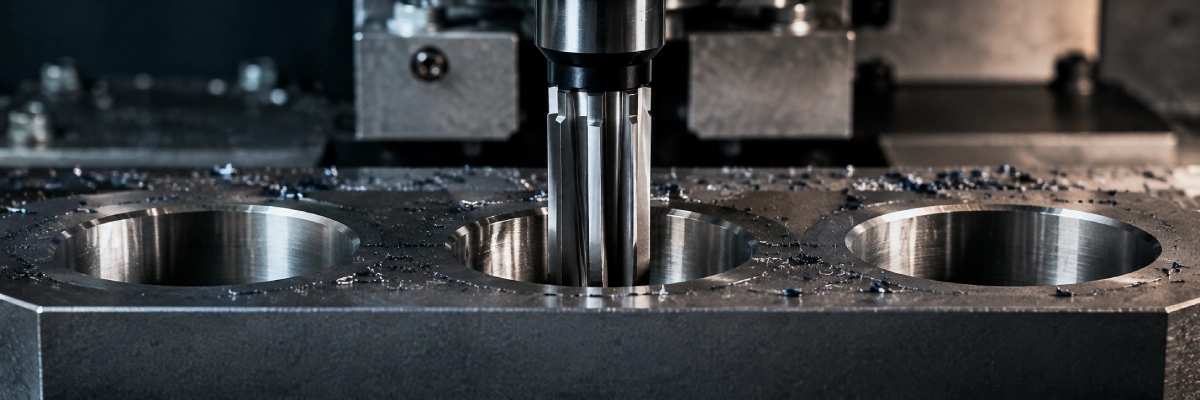
Endüstriyel imalatta ve vasıflı çelik işleme süreçlerinde, yüksek hassasiyetli deliklerin elde edilmesi kritik bir öneme sahiptir. Matkapla delinen delikler genellikle mikron düzeyinde dairesellik hataları, yüzey pürüzlülükleri veya tam ölçü tolerans sapmaları barındırır. Otomotiv, havacılık ve makine imalatı gibi yüksek mühendislik standartları gerektiren sektörlerde bu sapmalar kabul edilemez.
İşte tam bu noktada, önceden delinmiş delikleri tam ölçüsüne getirmek ve yüzey kalitesini kusursuzlaştırmak için raybalama işlemi devreye girer. Bu yazımızda, talaşlı imalatın en hassas operasyonlarından biri olan raybalamanın üretimdeki yerini, çeşitlerini ve uygulama esaslarını inceleyeceğiz.
Raybalama İşleminin Üretimdeki Önemi
Raybalama, esasen bir genişletme ve hassas yüzey bitirme işlemidir. Matkap ile açılan deliklerin iç yüzeyleri geometrik olarak her zaman tam pürüzsüz olmayabilir. Raybalama işleminin üretimdeki temel önemi, delik çapını milimetrenin binde biri hassasiyetinde hedef ölçüye ulaştırmak ve delik içi pürüzlülüğü minimuma indirerek parçaların birbiriyle tam uyumla çalışmasını sağlamaktır.
Özellikle yüksek devirde çalışan miller, rulman yatakları ve hidrolik silindir blokları gibi sızdırmazlık ve sıfır boşluk gerektiren bileşenlerin imalatında raybalama vazgeçilmez bir operasyondur. Doğru uygulanmış bir raybalama, talaşlı imalat süreçlerinde montaj kalitesini doğrudan artırırken parça ömrünü de uzatır.
Raybalama İşlemi Nasıl Uygulanır?
Raybalama işlemi, özünde çok kesicili bir hassas takım olan rayba yardımıyla gerçekleştirilen ve belirli teknik aşamaları takip eden bir operasyondur. Süreç, parça üzerinde matkap yardımıyla açılan bir ön delme adımıyla başlar; ancak bu deliğin çapı nihai ölçüde bırakılmamalı, raybanın kaldıracağı talaş payı hesaplanarak hedef ölçünün biraz altında tutulmalıdır. Delme işleminin ardından, standart delme operasyonlarına kıyasla çok daha düşük kesme hızları ve daha yüksek ilerleme oranları ayarlanarak sürtünmeye bağlı ölçü bozulmalarının önüne geçilir.
İşlem esnasında yüksek ısı artışından kaynaklanabilecek termal genleşmeleri önlemek ve talaşları bölgeden uzaklaştırmak amacıyla kesintisiz olarak yoğun kesme yağı veya bor yağı uygulanır. Operasyon tamamlandığında ise rayba delikten çıkarılırken kesinlikle ters yönde döndürülmemeli, kesme yönünde dönmeye devam ederek veya tamamen durdurularak eksenel olarak geri çekilmelidir.
Raybalama İşleminde Kullanılan Rayba Türleri
Kullanım alanına, işlenecek malzemenin yapısına ve tezgâh türüne göre farklı geometrilere sahip rayba çeşitleri mevcuttur:
El Raybaları
Giriş kısımları, deliğe rahatça merkezlenebilmesi için daha uzun ve konik tasarlanmış raybalardır. Sap kısımları genellikle kare profillidir ve bir kılavuz kolu yardımıyla tamamen insan gücüyle manuel olarak kullanılır. Düşük adetli üretimlerde veya montaj esnasındaki son düzeltmelerde tercih edilir.
Makine Raybaları
Sütunlu matkap, freze, torna veya CNC işleme merkezlerinde kullanılmak üzere tasarlanmış takım uçlarıdır. Sap kısımları silindirik veya mors koniktir. Yüksek hassasiyetli seri üretim hatlarında, otomatik ilerleme ile kusursuz sonuçlar almak için kullanılırlar.
Ayarlanabilir Raybalar
Üzerinde bulunan ayar somunları sayesinde kesici bıçakların çapı belirli sınırlar dahilinde (genellikle birkaç milimetre) büyütülüp küçültülebilen özel raybalardır. Standart dışı ara ölçülerdeki delikleri işlemek veya aşınan bıçakları kompanse etmek için oldukça ekonomik bir çözümdür.
Konik Raybalar
Konik pim yuvalarının, temizleme deliklerinin veya konik yatakların işlenmesinde kullanılır. Hem el hem de makine tipi versiyonları bulunur. Delik boyunca çapın doğrusal olarak değiştiği özel geometrileri işlemek üzere üretilmişlerdir.
Spiral Oluklu Raybalar
Kesici ağızları eksene paralel değil spiral bir açıyla uzanan raybalardır. Özellikle kesintili deliklerde (içinde kama kanalı veya başka bir delik kesişimi olan yüzeylerde) takımın takılmasını önler. Talaşı delik dışına doğru mükemmel şekilde tahliye ettiği için kör deliklerin raybalanmasında da yüksek performans gösterir.
Raybalama İşleminin Sağladığı Avantajlar
- Yüksek Boyutsal Tolerans: Matkapların ulaşamayacağı IT7, IT6 gibi çok dar tolerans sınıflarında delik üretilmesine olanak tanır.
- Mükemmel Yüzey Kalitesi: Çoklu kesici ağız yapısı sayesinde delik yüzeyindeki pürüzleri adeta tıraşlayarak parlatır, taşlama kalitesine yakın yüzeyler elde edilir.
- Tam Geometrik Doğruluk: Delikte oluşabilecek ovallik, koniklik gibi form bozukluklarını gidererek tam silindirik bir geometri sağlar.
- Ekonomik Hassasiyet: Pahalı iç çap taşlama operasyonlarına gerek kalmadan, birçok parçada delik kalitesini son aşamaya getirdiği için üretim maliyetlerini düşürür.
Raybalama İşleminde Dikkat Edilmesi Gerekenler
Başarılı bir raybalama işlemi gerçekleştirerek hem takım ömrünü korumak hem de parça üzerindeki fire oranını sıfıra indirmek, bir dizi kritik parametrenin hassasiyetle yönetilmesine bağlıdır. En önemli unsurlardan biri delikte doğru talaş payının bırakılmasıdır; zira yetersiz pay bırakılması takımın malzemeyi kesemeyip yüzeye sürtünerek deliği genişletmesine, aşırı pay bırakılması ise takımın zorlanarak kırılmasına yol açar.
Bir diğer kritik faktör olan eksenel hizalamada, rayba ile delik ekseninin tam olarak çakışması şarttır. En ufak bir eksen kaçıklığı, deliğin oval veya hedef ölçüden büyük çıkmasına neden olabileceğinden CNC tezgâhlarında yüzer mandren kullanımı tercih edilir. Özellikle soğuk çekme çelik gibi hassas tolerans gerektiren malzemelerin raybalanmasında, soğutma sıvısının kesintisiz ve uygun basınçta uygulanması kesici takım ömrünü uzatırken talaş oluşumunun kontrol altında tutulmasına da yardımcı olur. Son olarak, işlenecek çeliğin sertlik derecesine uygun sert maden uçlu (karbür) veya yüksek hız çeliği (HSS) rayba seçimi yapılarak takımın erken körelmesi önlenebilir ve geometrik doğruluk korunabilir.

