
Üretim Sürecinde Karşılaşılan Yaygın Döküm Hataları
Ağustos 31, 2026
Özel Boy Kesim Tedarik Planlamasını Nasıl Etkiler
Eylül 14, 2026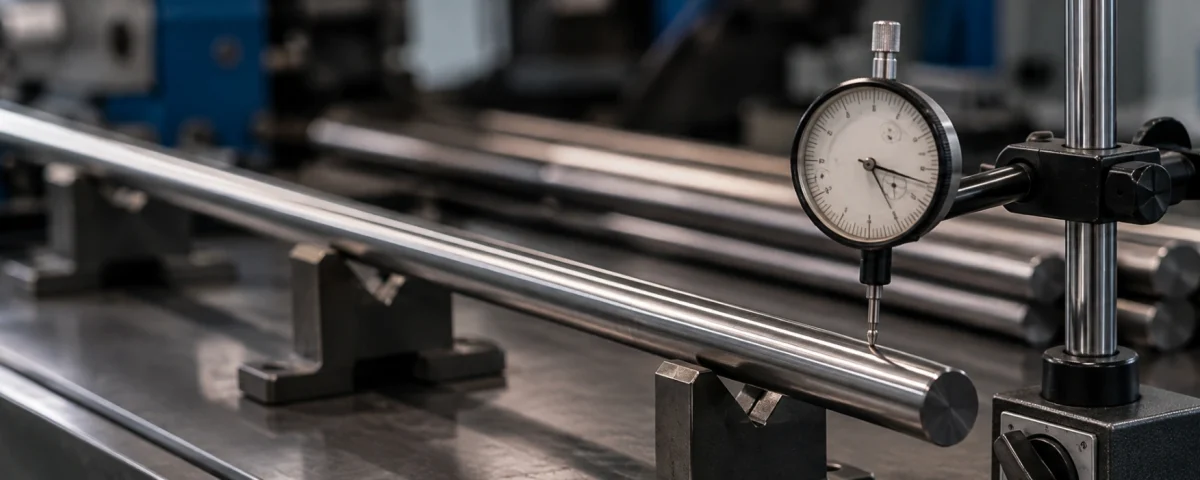
Çelik çubuklarda doğrusallık, bir çubuğun uzunluğu boyunca hedef eksene ne kadar yakın ilerlediğini ifade eden geometrik özelliktir. Çubuk eksenindeki sapma; talaşlı imalat, bağlama, montaj ve nihai parçanın çalışma davranışı üzerinde etkili olabilir. Bu nedenle doğrusallık, yalnızca görsel bir değerlendirme olarak değil; parça fonksiyonu, işlem sırası ve kabul kriterleri ile birlikte ele alınmalıdır.
Çelik tedarikinde çubuğun kesiti, yüzeyi ve boyu kadar doğrusallık beklentisinin de teknik talepte açıkça tanımlanması gerekir. İhtiyacın yalnızca “düz çubuk” olarak ifade edilmesi; ölçüm yöntemi, izin verilen sapma ve kullanım koşulları belirsiz kaldığında yeterli olmaz. Teknik resim, ilgili standart veya müşteri şartı mevcut ise talep bu kaynağa bağlanmalıdır.
Çelik Çubuklarda Doğrusallığın Parça Üretimindeki Rolü
Doğrusallık, çubuğun üretim ekipmanına nasıl gireceğini ve sonrasında nasıl işleneceğini etkileyen özelliklerden biridir. Özellikle otomatik besleme, uzun parça işleme veya merkezleme gerektiren uygulamalarda çubuğun eksenindeki sapma; bağlama düzenini ve prosesin kararlılığını etkileyebilir. Ancak istenen doğrusallık seviyesi her parça için aynı değildir; karar, parçanın fonksiyonu ve üretim yöntemine göre verilmelidir.
Parça üretiminde ölçüsel uygunluk tek başına yeterli olmayabilir. Çap toleransı uygun olsa dahi çubuğun doğrusal davranışı, işleme sırasında titreşim, ilave ayar veya referanslama ihtiyacı yaratabilir. Bu nedenle teknik talepte; ürünün hangi makinede işleneceği, hangi boyda kullanılacağı ve kritik referans yüzeylerinin bulunup bulunmadığı kısa biçimde açıklanmalıdır.
Doğrusallık beklentisi netleştirildiğinde, satın alma ve üretim ekipleri aynı teknik ihtiyacı değerlendirebilir. Böylece tedarik aşamasında gereksiz varsayımların azaltılması, kabul kontrolünün de uygun yöntemle planlanması desteklenir.
Talaşlı İmalat Ve Montaj Süreçlerinde Olası Etkiler
Talaşlı imalatta çubuğun tezgâha bağlanması, dönme davranışı ve referanslanması; doğrusallık ile ilişkilidir. Uzun boylu veya hassas işlem gerektiren parçalarda eksen sapması, takımın çalışma koşullarını ve ölçüm tekrarlanabilirliğini etkileyebilir. Bu etkiyi tek başına doğrusallığa bağlamak doğru değildir; bağlama aparatı, kesme parametreleri, parça rijitliği ve işlem sırası da birlikte değerlendirilmelidir.
Montaj aşamasında ise çubuğun yatak, burç, mil veya bağlantı elemanlarıyla ilişkisinde hizalama beklentisi önem kazanabilir. Parçanın serbest dönmesi, karşı parçayla eşleşmesi ya da belirli bir eksende çalışması gerekiyorsa, teknik resimdeki geometrik toleranslar üretim ve kontrol ekipleri tarafından ortak biçimde yorumlanmalıdır. Bu sayede sorun ancak montajda görüldüğünde değil, daha erken aşamada ele alınabilir.
Uygulamada yaşanan güçlükler için “malzeme uygun değil” gibi genel bir sonuca hemen ulaşmak yerine; ölçüm kaydı, kullanılan bağlama düzeni, işleme parametreleri ve parça çizimi birlikte incelenmelidir. Doğru değerlendirme, sapmanın kaynağını ve kapsamını daha görünür hale getirir.
Kesit Toleransı İle Doğrusallığı Birlikte Değerlendirmek
Kesit toleransı ile doğrusallık farklı teknik özelliklerdir; ancak parça üretimindeki etkileri birlikte görülebilir. Kesit toleransı çubuk çapı veya ölçüsündeki kabul aralığını tanımlarken, doğrusallık çubuğun uzunluk boyunca eksen davranışını tarif eder. Birinin uygun olması diğerinin otomatik olarak uygun olduğu anlamına gelmez.
Teknik talepte her iki beklenti ayrı ayrı yazılmalıdır. Nominal kesit, ilgili tolerans sınıfı, çubuk boyu ve doğrusallık için kabul edilecek sapma; mümkünse aynı teknik dokümanda veya açıklayıcı notta yer almalıdır. Ölçüm uzunluğu ve referans yöntemi belirtilmemişse, ölçülen sonuçların karşılaştırılması zorlaşabilir.
Bu yaklaşım; üretim, kalite ve tedarik ekiplerinin kontrol planını daha sağlıklı oluşturmasına yardımcı olur. Özellikle sonradan işlenecek parçalarda, başlangıç malzemesinin geometrik özelliklerinin proses kabiliyeti ile birlikte değerlendirilmesi gerekir.
Soğuk Çekme, Kabuk Soyma Ve Taşlama Süreçlerinin Yeri
Doğrusallık üzerinde üretim yöntemi, başlangıç malzemesinin durumu ve sonraki işlemler etkili olabilir. Bu nedenle ihtiyaç, yalnızca malzeme adı üzerinden değil; ürün formu ve hedef kullanım koşulları üzerinden tanımlanmalıdır. Örneğin soğuk çekme çeliklerde ölçü ve yüzey beklentileriyle birlikte doğrusallık gereksiniminin de teknik talepte ele alınması, ilgili ürünün kullanım amacını daha açık hale getirir.
Kabuk soyma ve taşlama gibi işlemler ise yüzey veya kesit hedefleri bakımından farklı ihtiyaçlara cevap verebilir. Bu işlemlerin doğrusallık beklentisiyle ilişkisi, ürünün başlangıç durumu, kullanılacak proses ve kabul şartları değerlendirilmeden genellenmemelidir. Doğru ürün veya işlem seçimi için teknik resim, ölçü bilgisi ve parça fonksiyonu birlikte paylaşılmalıdır.
Doğrusallık İle birlikte hassas kesit ve yüzey koşulları da kritikse, taşlanmış çelik miller için yayımlanan ürün kapsamı; teknik talepteki ölçü, tolerans ve kullanım koşullarıyla birlikte değerlendirilmelidir.
Üretim yöntemi konuşulurken kanıtlanmamış performans veya her uygulama için geçerli sonuçlar ileri sürmek yerine, ilgili ürün sayfasındaki teknik kapsam ve tedarikçiyle yapılacak teknik değerlendirme esas alınmalıdır.
Teknik Resimde Doğrusallık Bilgisi Nasıl Tanımlanır
Teknik resimde doğrusallık beklentisinin anlaşılır olması için, hangi elemanın kontrol edildiği ve değerlendirmenin hangi tolerans çerçevesinde yapılacağı açıkça gösterilmelidir. Çubuğun ekseni, yüzey elemanı veya belirli bir bölümü için farklı geometrik tolerans tanımları gerekebilir. Bu nedenle sembol, tolerans değeri ve ilgili referanslar; kullanılan teknik resim standardına uygun biçimde verilmelidir.
Çizimdeki bilgi kadar ölçüm yönteminin de kabul sürecinde anlaşılması önemlidir. Kontrolün hangi boyda yapılacağı, parça nasıl destekleneceği ve sonucun hangi cihazla kaydedileceği; iç kalite prosedürüne veya müşteri şartına göre belirlenebilir. Ölçüm yöntemi tanımlanmamışsa, sipariş öncesinde teknik ekipten açıklama alınmalıdır.
Teknik resim revizyonu değiştiğinde önceki kabul yaklaşımının aynen geçerli olduğu varsayılmamalıdır. Güncel revizyon, talep formu, üretim emri ve kontrol kaydında aynı şekilde referanslanmalıdır.
Teknik Karar İçin Hangi Bilgilerin Paylaşılması Gerekir
Doğrusallık İle ilgili teknik bir kararın sağlıklı verilebilmesi için yalnızca çubuk çapı ve boyunun paylaşılması yeterli olmayabilir. Parçanın kullanım alanı, sonraki imalat aşamaları, kritik geometrik özellikleri, teknik resim revizyonu ve kabul kriterleri birlikte sunulmalıdır. Sipariş tekrarı olsa bile proses veya teknik resim değişmiş olabilir.
- Malzeme tanımı, kesit tipi ve nominal ölçü
- Çubuk boyu, kesit toleransı ve istenen doğrusallık bilgisi
- Doğrusallığın hangi uzunlukta ve hangi yöntemle değerlendirileceği
- Parçanın sonraki işleme ve montaj koşulları
- Teknik resim veya spesifikasyon numarası ile güncel revizyonu
- Parti, paketleme ve kabul kontrolüne ilişkin ilave gereksinimler
Bu bilgilerin tedarik görüşmesinde erken paylaşılması, doğru ürün seçimi ve teklif kapsamının netleşmesi için temel oluşturur. Belirsiz kalan noktalarda tahmin yürütmek yerine teknik teyit istenmelidir.
Sonuç olarak çelik çubuklarda doğrusallık, parça üretiminin tamamından bağımsız bir değer değildir. Kesit toleransı, üretim yöntemi, işleme akışı ve montaj beklentisiyle birlikte değerlendirildiğinde, teknik talebin ve kabul planının daha gerçekçi kurulmasını destekler.

