
Su Jeti Kesim Teknolojisi ile Hassas ve Çapaksız Kesim
Ağustos 26, 2026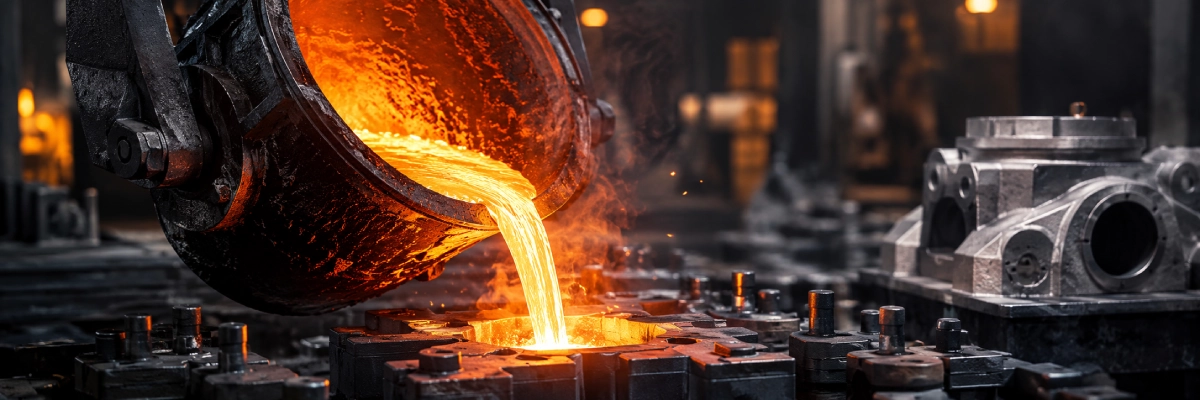
Metal parça imalatında yüksek mukavemet, hassas toleranslar ve istenilen yüzey kalitesi elde etmek, üretim verimliliğinin en temel kurallarından biridir. Otomotivden makine imalatına, savunma sanayisinden ağır sanayiye kadar vasıflı çelik bileşenlerin kullanıldığı alanlarda, döküm süreci kritik bir rol oynar. Ancak sıvı metalin kalıba dökülmesinden katılaşmasına kadar geçen karmaşık süreçte, optimize edilmemiş parametreler nedeniyle bazı döküm hataları meydana gelebilir.
Bu hatalar hem malzeme israfına hem de nihai ürünün mekanik özelliklerinin zayıflamasına yol açar. Bu yazımızda, üretim süreçlerinde maliyetleri ve kaliteyi doğrudan etkileyen en yaygın döküm hatalarını, bu hataların tespit yöntemlerini ve önleme stratejilerini inceleyeceğiz.
En Yaygın Döküm Hataları Nelerdir?
Döküm işlemi; sıcaklık, kalıp tasarımı, sıvı metalin kimyasal kompozisyonu ve döküm hızı gibi düzinelerce değişkenin aynı anda yönetildiği hassas bir mühendislik sürecidir. Bu süreçte en sık karşılaşılan makroskopik ve mikroskobik hatalar şunlardır:
Gaz Boşluğu
Sıvı metalin kalıba dökülmesi esnasında metalin yapısında sıkışıp kalan veya katılaşma sırasında açığa çıkan gazlar, döküm parçası içinde dairesel, pürüzsüz yüzeyli boşluklar oluşturur. Gaz boşluğu veya porozite olarak adlandırılan bu delikler, parçanın özellikle yüksek basınç ve gerilme altında erken yorulmasına ve kırılmasına neden olur. Genellikle kalıp neminin yüksek olması veya yetersiz gaz geçirgenliğinden kaynaklanır. Bu tür iç boşluklar, üretim sonrasında radyografik muayene ile güvenilir şekilde tespit edilebilir.
Çekinti Boşluğu
Metaller katılaşırken hacimsel olarak küçülürler. Sıvı metalin katılaşma esnasında besleyicilerden yeterince beslenememesi durumunda, parçanın iç kısımlarında veya yüzeyinde düzensiz, pürüzlü ve dallı yapıda boşluklar meydana gelir. Çekinti boşluğu, parçanın mukavemetini doğrudan düşüren ve tasarım aşamasında doğru yolluk/besleyici simülasyonu ile önlenmesi gereken kritik bir hatadır.
Soğuk Birleşme Hatası
Kalıbın içine farklı yolluklardan giren iki veya daha fazla sıvı metal akıntısının, yeterli sıcaklıkta olmaması nedeniyle tam olarak kaynaşamaması durumudur. Parça üzerinde zayıf bir çizgi veya süreksizlik olarak görülen soğuk birleşme hatası, metalin döküm sıcaklığının düşük seçilmesinden veya döküm hızının yavaş olmasından kaynaklanır. Hataya maruz kalan bölge, mekanik yük altında kolayca ayrılabilir.
Kum Yapışması
Özellikle kum kalıba döküm yönteminde, yüksek sıcaklıktaki sıvı metalin kalıp kumuyla reaksiyona girmesi veya kum tanelerinin arasına sızması sonucu oluşur. Parça yüzeyinde sert, pürüzlü ve temizlenmesi oldukça zor bir kum katmanı meydana gelir. Kum yapışması, sonraki aşamalarda yapılacak olan talaşlı imalat (torna, freze vb.) süreçlerinde kesici takımların hızla körelmesine ve zarar görmesine yol açar.
Çatlak Oluşumu
Katılaşma süreci tamamlanırken veya parça soğurken, farklı kesit kalınlıklarındaki soğuma hızı farklarından ötürü parça içinde iç gerilmeler oluşur. Eğer bu gerilmeler malzemenin o anki mukavemet sınırını aşarsa, parçada sıcak veya soğuk çatlaklar meydana gelir. Keskin köşeler ve ani kesit değişimleri çatlak oluşumunu tetikleyen en büyük tasarım hatalarıdır.
Eksik Döküm
Sıvı metalin kalıp boşluğunu tamamen doldurmadan katılaşması sonucunda parçanın bazı bölümlerinin eksik kalması durumudur. Eksik döküm hatası; yetersiz döküm sıcaklığı, kalıbın çok soğuk olması, akışkanlığın az olması veya çok ince kesit tasarımlarından dolayı sıvı metalin erken donması neticesinde ortaya çıkar.
Çapak Oluşumu
Kalıbın parça hatları boyunca sıvı metalin dışarı sızması ve burada ince bir metal tabakası halinde katılaşmasıdır. Çapak oluşumu, kalıp parçalarının birbirine tam oturmamasından veya yüksek döküm basıncından kaynaklanır. Fonksiyonel bir kusur olmasa da ek bir temizleme maliyeti ve iş gücü doğurur.
Döküm Hataları Nasıl Tespit Edilir?
Üretilen döküm parçaların endüstriyel standartlara ve yüksek kalite kriterlerine uyumunu doğrulamak, mikroskobik düzeydeki kusurları dahi saptayabilen ileri teknolojik analiz ve kalite kontrol yöntemlerinin entegre bir şekilde uygulanmasını gerektirir. Süreç, parça yüzeyindeki eksik döküm, büyük çapaklar ve çatlaklar gibi belirgin deformasyonları ilk aşamada elemeyi sağlayan hassas bir gözle muayene adımıyla başlar.
Ancak metalin iç yapısında gizlenen gaz gözeneklerini veya çekinti boşluklarını tespit etmek için malzemeye zarar vermeden çalışan gelişmiş tahribatsız muayene yöntemlerine başvurulur. Bu doğrultuda, döküm parçasının adeta bir röntgenini çekerek iç yapının derinliklerindeki süreksizlikleri film üzerinde somutlaştıran radyografik muayene ve yüksek frekanslı ses dalgalarının parça içindeki ilerleyişini inceleyerek çatlakların konumunu belirleyen ultrasonik muayene yöntemleri kritik bir rol oynar.
Yüzeyde yer alan fakat gözle fark edilemeyecek kadar ince olan kılcal çatlakların tespiti içinse sıvı penetrant testi ve manyetik parçacık testi kullanılarak kusurlar görünür hale getirilir. Tüm bu fiziksel testlerin yanı sıra, döküm parçaların boyutsal doğruluğu mikron seviyesinde hassasiyete sahip üç boyutlu tarama cihazlarıyla kontrol edilirken, metalurjik mikroskoplar altında yapılan laboratuvar analizleriyle de malzemenin iç mikroyapısı ve porozite dağılımı detaylıca raporlanır.
Döküm Hatalarını Önlemek İçin Alınabilecek Önlemler
Döküm operasyonlarında sıfıra yakın hata oranına ulaşmak, ham madde kalitesinden ileri mühendislik çözümlerine kadar entegre bir süreç yönetimi gerektirir. Hataları önlemek için alınabilecek en efektif önlemler şunlardır:
- Doğru Tasarım ve Simülasyon: Üretim öncesinde döküm simülasyon yazılımları kullanılarak sıvı metalin kalıp içindeki akışı ve katılaşma davranışı analiz edilmelidir. Yolluk ve besleyici konumları çekinti boşluklarını önleyecek şekilde optimize edilmelidir.
- Sıcaklık ve Hız Kontrolü: Sıvı metalin döküm sıcaklığı, hedef metalurjik mikroyapıyı sağlayacak ve erken katılaşmayı (soğuk birleşme, eksik döküm) önleyecek hassasiyette, sabit kontrollü tutulmalıdır. Döküm hızı da gaz sıkışmasını önleyecek şekilde dengelenmelidir.
- Kalıp ve Maça Kalitesi: Kum kalıpların nem oranı, gaz geçirgenliği ve refrakter özellikleri sürekli denetlenmelidir. Kalıbın iç yüzeyine uygulanan koruyucu boyalar ve refrakter malzemeler, kum yapışması hatasını minimize eder.
- Yüksek Kaliteli Ham Madde ve Vasıflı Çelik Kullanımı: Döküm potasına giren metalin kimyasal kompozisyonu, alaşım elementlerinin dengesi ve sıvı metal temizliği (inklüzyon ve gaz arındırma işlemleri) en başta kontrol edilmelidir.
Parça kalitesi yalnızca döküm süreciyle değil; uygun alaşım seçimi, doğru ısıl işlem ve yüzey işlemleriyle birlikte değerlendirilmelidir. Üretim hatlarında yüksek standartları yakalamak için proses kontrolü ve doğru malzeme tedariki el ele yürütülmelidir.

